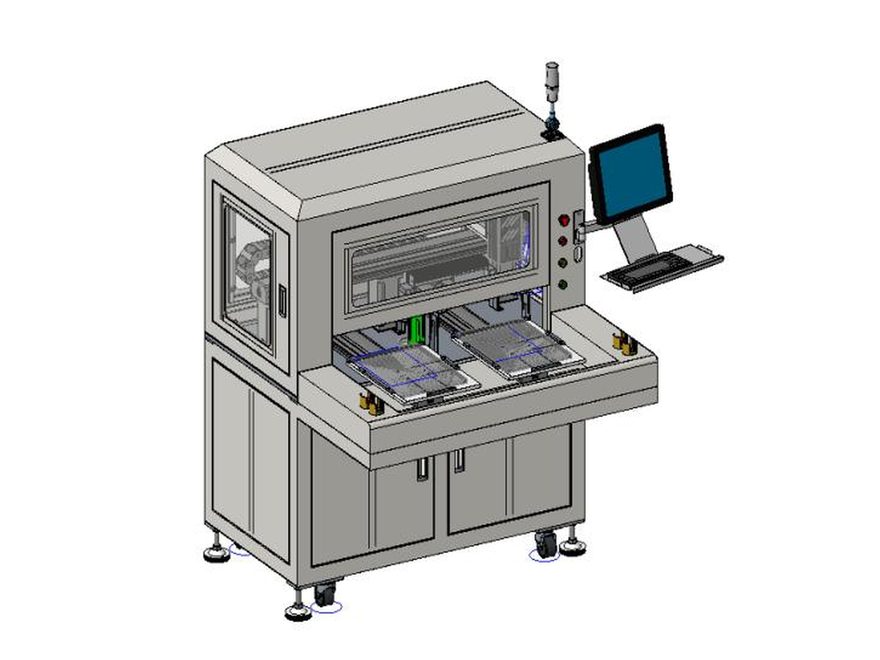
Роботизированные комплексы раскладки и подачи деталей под вашу задачу
Гибкая вибрационная подача, машинное зрение и портальный модуль с захватными головками. Комплекс собирается под конкретную деталь — по вашим вводным, а не выбирается из каталога.
Общая основа у всех — гибкая вибрационная подача и машинное зрение. Различается то, что происходит с деталью после захвата: она уходит в станок, в тару, в ленту или на отбраковку.
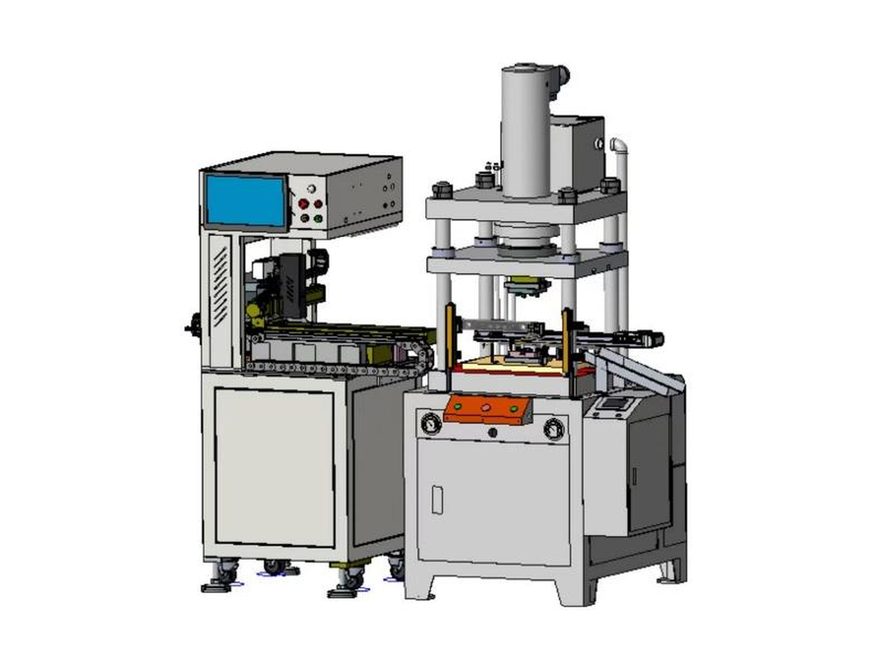
Подача на станок
Штамповка и рихтовка, сверление и резьбонарезание, гравировка, лазерная сварка и маркировка, дозирование клея, этикетировка, закладка металлических вставок в пресс-форму ТПА. Стыковка с поворотным столом и конвейерными сборочными линиями.
1500–3000 деталей в час
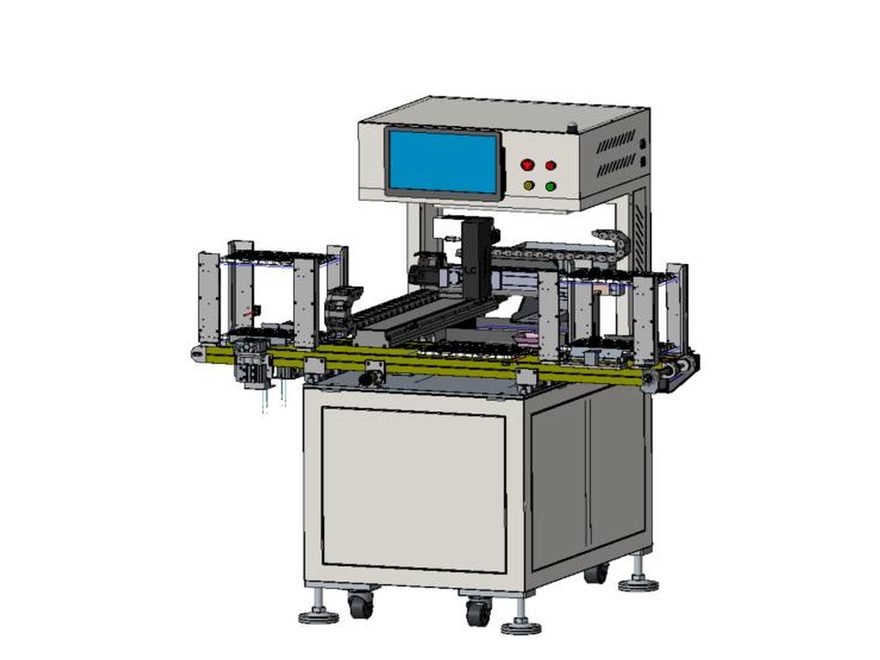
Раскладка в тару
Точные метизы, детали МИМ и порошковой металлургии — до и после спекания, штырьки соединителей, укладка в термоформованные блистеры. Исполнение с двумя поддонами работает без остановки на смену тары.
2000–4000 деталей в час
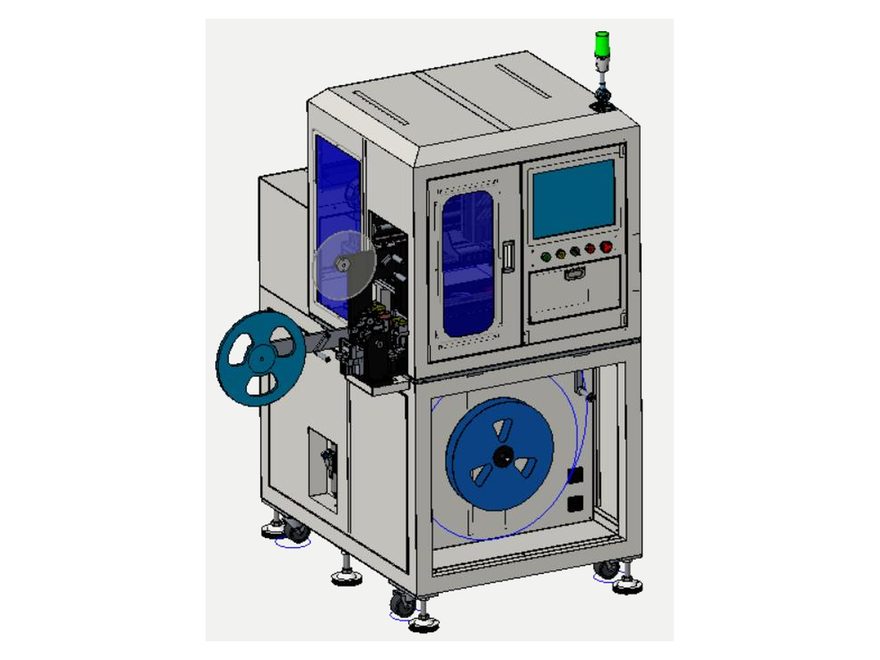
Тейпирование в ленту
Чипы, резисторы, конденсаторы, индукторы, платы, экранирующие крышки и точный метиз. Катушка 7 или 13 дюймов, термическая или самоклеящаяся герметизация, контроль пропусков и переворотов перед заклейкой.
2000–4000 деталей в час · ±0,1 мм
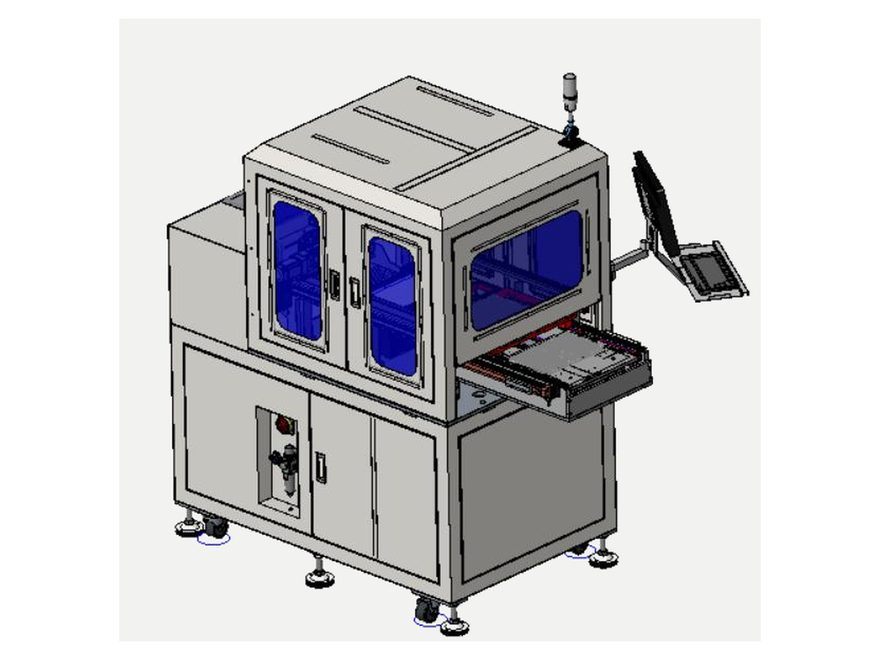
Контроль и перекладка
Разделение смешанного материала, отбраковка посторонних изделий, деформации, отклонений размера, отсутствия признака и дефектов внешнего вида. Автоматический перенос между поддонами A и B со сменой схемы раскладки.
2000–4000 деталей в час
Размерный ряд
Индекс — это зона раскладки в миллиметрах
Производительность растёт не от модели, а от числа захватных головок на портале. Зона раскладки определяет, какая тара помещается на стол и сколько деталей укладывается за один проход.
Комплекс
Зона раскладки
Захватных головок
Габариты, мм
Типовое применение
МР-200
200 × 200 мм
1 – 2
800 × 550…650 × 1500
мелкая деталь, компактный участок
МР-300
300 × 300 мм
1 / 2 / 4
900…1000 × 750 × 1700
основная рабочая конфигурация
МР-400
400 × 400 мм
2 / 4 / 6
1000…1100 × 1000 × 1700
крупная тара, высокий темп
МР-500
500 × 500 мм
2 / 4 / 6 / 8
1100 × 1600 × 1800
поддоны большого формата
МР-600
600 × 600 мм
2 / 4 / 6 / 8 / 10
1200 × 1700 × 1800
максимальная производительность
Общее для всего ряда: сжатый воздух 0,5–0,7 МПа, габарит детали до 50 мм, бункер-накопитель 3 / 8 / 10 литров с автоматической подсыпкой. Размер площадки раскладки в исполнениях с двумя поддонами и перекладкой отличается от индекса и уточняется в спецификации.
Точность задаётся камерами, а не механикой
Это главное, на что стоит смотреть при выборе конфигурации. Одна камера видит деталь только на платформе — дальше в точность вмешивается сам захват. Вторая камера снимает деталь уже поднятой и пересчитывает поправку перед укладкой.
Конфигурация камер
Точность укладки
Что это даёт
Одна верхняя
±0,10 мм
позиционирование детали на платформе
Две: верхняя + нижняя точного позиционирования
±0,02 мм
поправка по детали, уже взятой в захват
Три: + контрольная
±0,02 мм
отбраковка до укладки в тару
Устройство
Из чего собирается комплекс
Четыре узла. Первые два определяют, возьмёт ли машина вашу деталь вообще; вторые два — с какой скоростью и точностью.
Гибкая вибрационная платформа
Детали высыпаются на открытую площадку тонким слоем и разделяются вибрацией — без дорожек, лотков и отсекателей под конкретную геометрию. Отсюда два следствия: деталь сложной формы не заклинивает, потому что клинить не обо что, и одна платформа работает с сотнями типоразмеров вместо чашечного вибробункера, который проектируется под каждую деталь заново.
Поверхность
полимерная, под деталь
Бункер
3 / 8 / 10 л, автоподсыпка
Подсветка
снизу, под материал детали
Переналадка
сменой программы, без оснастки
Машинное зрение
Верхняя камера находит каждую деталь на платформе и определяет её угол поворота. Нижняя камера переизмеряет деталь уже в захвате. Распознавание работает по обученной модели, а не по жёсткому шаблону, поэтому берёт блестящие и малоконтрастные поверхности, на которых пороговые алгоритмы отказывают.
Верхняя камера
20 Мп + осветитель
Нижняя камера
6 Мп + осветитель, опция
Контрольная
2 Мп, в тейпировании
Функции
размер, поза, признак, код
Портальный модуль
Несёт от одной до десяти захватных головок. Производительность комплекса масштабируется именно здесь: добавление головок увеличивает темп без замены платформы и зрения. В исполнениях подачи на станок вместо портала может стоять четырёхосевой манипулятор — когда деталь нужно подать в зону, куда портал не дотягивается.
Головок
1 – 10
Альтернатива
четырёхосевой манипулятор
Захват и тара
Вакуумные присоски или механические захваты изготавливаются под геометрию детали — это нестандартная часть в каждом проекте. Лотки под раскладку тоже делаются под деталь, из полимера, чтобы не царапать поверхность. Комплекс ведёт счёт уложенных деталей и хранит производственные данные.
Захват
присоска или клещи, под деталь
Лоток
полимерный, под деталь
Учёт
счёт деталей, архив данных
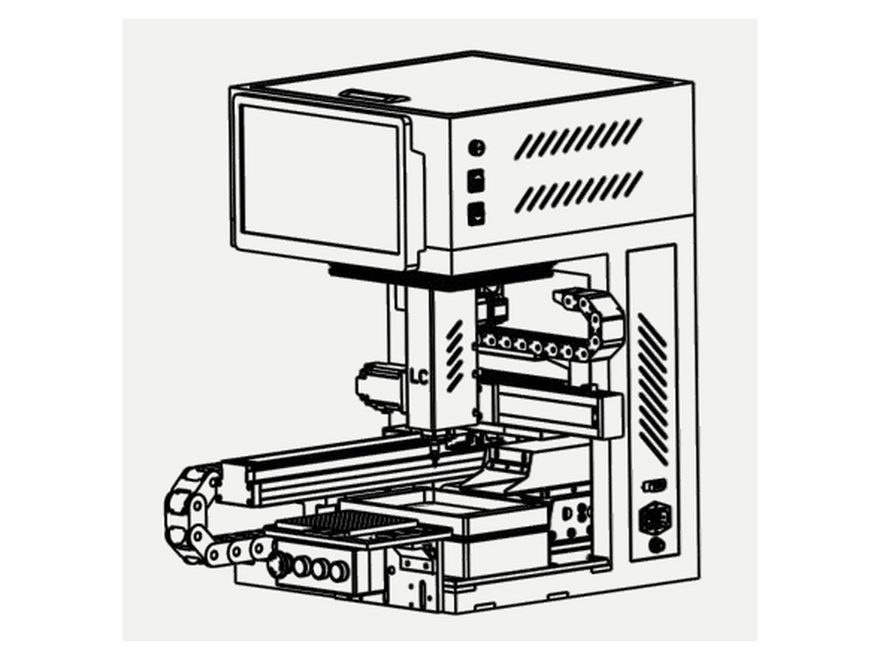
Компоновка комплекса: дисплей оператора, камера с осветителем, портальный модуль над рабочей зоной, зона раскладки и гибкая платформа подачи.
Применимость
Какие детали берёт комплекс
Профиль детали — мелкая, до 50 мм, часто несимметричная, хрупкая или боящаяся царапин. Именно на таких операциях ручная раскладка даёт брак и не масштабируется людьми.
Отрасли
МИМ и порошковая металлургияточный метизлитьё пластмассштамповкасоединителиэлектроникаполупроводникиаккумуляторыоптическая связьавтокомпонентымедизделиярезина и уплотнениямагнитные материалыфурнитура
Раскладка деталей МИМ на спекательные поддоны — профильный кейс этого оборудования, а не адаптация под смежную задачу. Укладка выполняется и до спекания, по хрупкой «зелёной» заготовке, и после.
Вашей детали в списке нет — это не отказ. Применимость определяется геометрией, массой и поверхностью, а не отраслью. Пришлите модель или фотографии, мы ответим за три дня.
Галерея
Оборудование и оснастка
Исполнения комплексов и сменные элементы, которые изготавливаются под конкретную деталь. Нажмите на кадр, чтобы открыть крупно.
Видео
Комплекс в работе
Записи работы комплекса на реальных деталях.
Проект
Как проходит работа
Оборудование не выбирается из каталога: под вашу деталь проектируется захват, схема раскладки и программа зрения. Поэтому всё начинается с вводных данных, а не с цены.
01
Опросный лист
Вы заполняете вводные по детали, таре, темпу и площадке. Занимает около двадцати минут, и это единственное, что нужно от вас на старте.
20 минут
02
Оценка осуществимости
Инженер смотрит геометрию, массу, поверхность и требуемый темп и отвечает, берётся задача или нет — с объяснением, что именно мешает, если нет.
3 рабочих дня
03
Разбор сложных мест
Созвон по спорным точкам: сцепление деталей, требования к ориентации, узкие места по темпу, стыковка с существующим оборудованием.
Спецификация, цена, срок, состав поставки и объём пусконаладочных работ.
по согласованию
06
Изготовление и испытания
Сборка комплекса, программирование под вашу деталь и приёмочные испытания до отгрузки.
по спецификации
07
Монтаж и запуск
Монтаж на площадке, наладка, запуск пробной партии и обучение операторов — входят в проект, отдельно не оплачиваются.
на площадке
08
Сопровождение
Удалённая диагностика, выезд инженера, ввод новых деталей в программу зрения и изготовление захватов под них.
весь срок службы
Опросный лист
Вводные данные для подбора комплекса
Чем точнее заполнено, тем конкретнее ответ. Если каких-то цифр под рукой нет — оставьте поле пустым, это не помешает начать. Лист можно распечатать и заполнить от руки.
МЕРИДИАН РТК · Опросный лист на подбор роботизированного комплекса